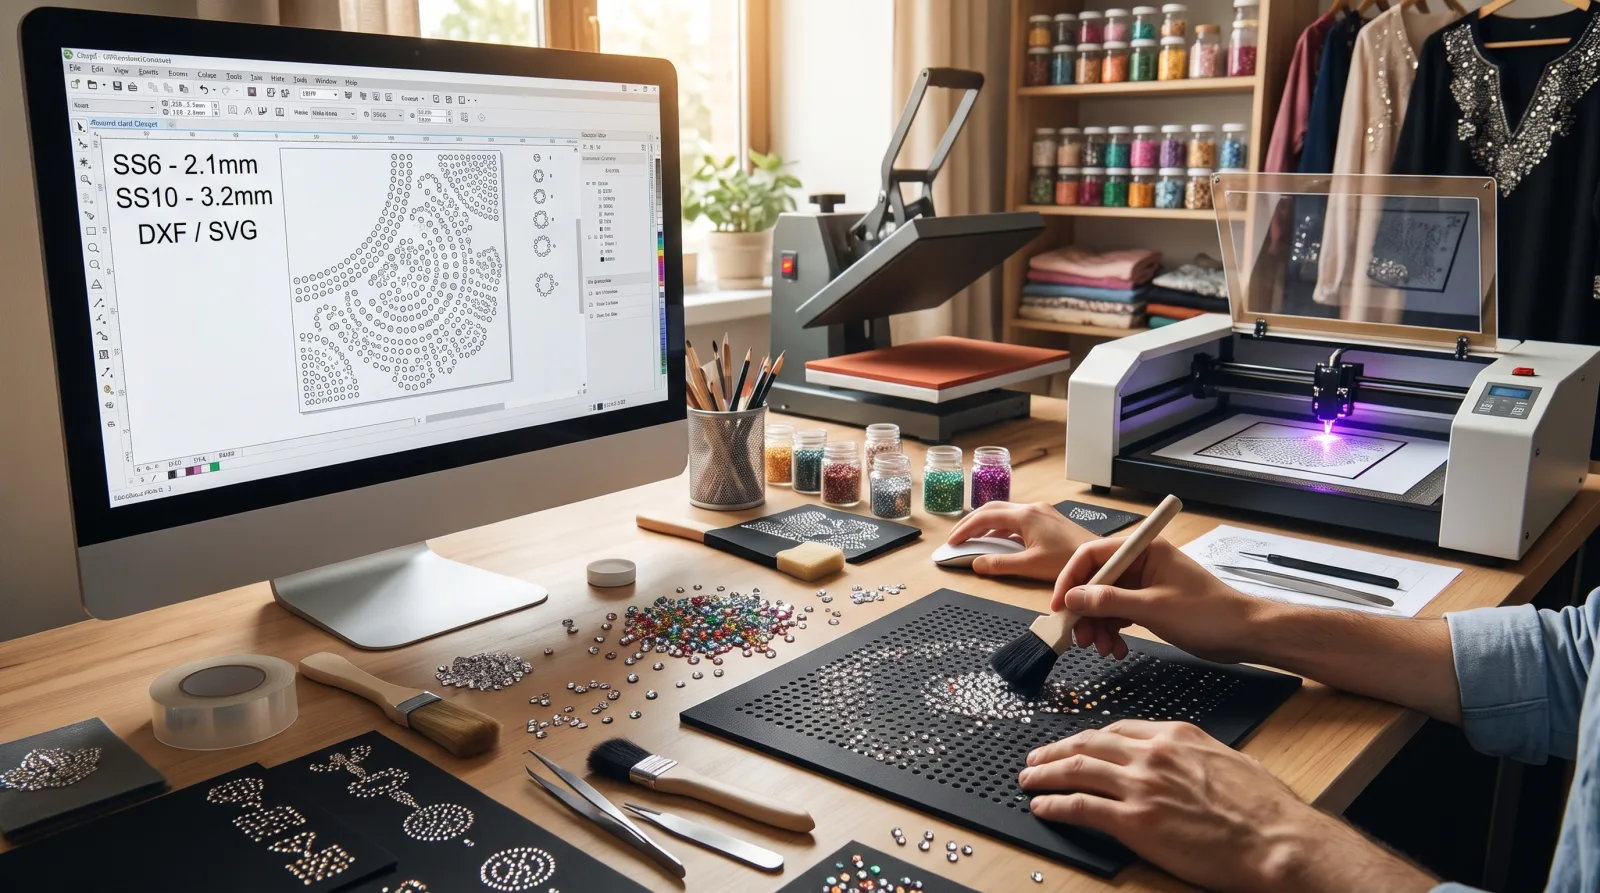
۱. مقایسه نرمافزارهای طراحی: کورلدراو یا نگینچین؟
برای چیدمان وکتور سنگها، دو مسیر مجزا وجود دارد:
- طراحی در کورلدراو (CorelDRAW): شیوه نیمهاتوماتیک با استفاده از ابزارهایی مانند Blend Tool یا Fit Objects to Path. در این روش تنظیم فواصل یکنواخت در منحنیهای تند، رفع تداخل نگینها، پر کردن سطوح و تغییر سایز دستهجمعی طرح مستلزم صرف زمان بالا و ویرایش تکتک نقاط بهصورت دستی است.
- طراحی در نگینچین (Rhinestone Architect): محیط کاملاً خودکار و تخصصی سنگچینی. الگوریتمهای نرمافزار فاصله استاندارد میان نگینها را محاسبه کرده، از همپوشانی دایرهها جلوگیری میکنند، ترکیب همزمان چندین سایز و رنگ را فراهم میسازند و خروجی را متناسب با تلرانس پرتو لیزر آماده میکنند.
۲. جدول استاندارد ابعاد دایرهها و محاسبه بادخور لیزر
قطر دایره در فایل طراحی نباید دقیقاً برابر با سایز فیزیکی نگین باشد. به دلیل ضخامت پرتو لیزر (Laser Kerf) و لزوم نشستن روان سنگ درون حفره، اضافه کردن ۰.۱ تا ۰.۲ میلیمتر بادخور (Clearance) ضروری است:
| سایز نگین (SS) | قطر واقعی سنگ (mm) | قطر استاندارد دایره طراحی در لیزر (mm) |
| SS6 | 1.9 – 2.0 | 2.1 – 2.2 |
| SS10 | 2.8 – 2.9 | 3.1 – 3.2 |
| SS12 | 3.0 – 3.2 | 3.3 – 3.4 |
| SS16 | 3.8 – 4.0 | 4.1 – 4.2 |
| SS20 | 4.6 – 4.8 | 5.0 – 5.1 |
| SS30 | 6.3 – 6.5 | 6.7 – 6.8 |
۳. اصول طراحی شابلون دو لایه برای دستگاههای وکیومدار (مکش)
در دستگاههای نگینزن وکیومدار، برای ثابت ماندن سنگ در حفره توسط مکش هوا، ساختار طراحی شامل دو دایره هممرکز است:
- ترسیم دو دایره متحدالمرکز: یک دایره مرکزی به قطر دقیق ۰.۵۰ میلیمتر (جهت عبور مکش هوا) و یک دایره بیرونی متناسب با سایز نگین + بادخور (مطابق جدول ابعاد).
- تفکیک رنگی لایهها: برای تفکیک قدرت، سرعت یا ترتیب برش در کنترلر لیزر، دایره ریز مرکزی را با یک رنگ (مثلاً قرمز) و دایره اصلی نگین را با رنگی دیگر (مثلاً آبی) مشخص کنید.
- گروهبندی (Group): هر جفت دایره را قبل از اجرای چیدمان در طرح قفل و گروه کنید تا مرکز تقارن آنها در جابهجاییها حفظ شود.
۴. فرمتهای استاندارد خروجی برای نرمافزارهای لیزر (LightBurn / RDWorks)
انتقال دقیق وکتورها به نرمافزارهای برش مستلزم استفاده از فرمتهای بدون افت مقیاس است:
- SVG: استاندارد بهینه برای LightBurn؛ حفظ مقیاس دقیق ۱:۱، ثبات رنگ لایهها و پایداری گروهبندیها بدون افت کیفیت گرهها.
- DXF (نسخه AutoCAD R14 / 2000): سازگارترین فرمت برای تمامی کنترلرهای CNC و نرمافزار RDWorks.
- AI (ورژن CS6 یا پایینتر): مناسب برای ورود مستقیم بردارها با تفکیک رنگ در سیستمهای برش متداول.
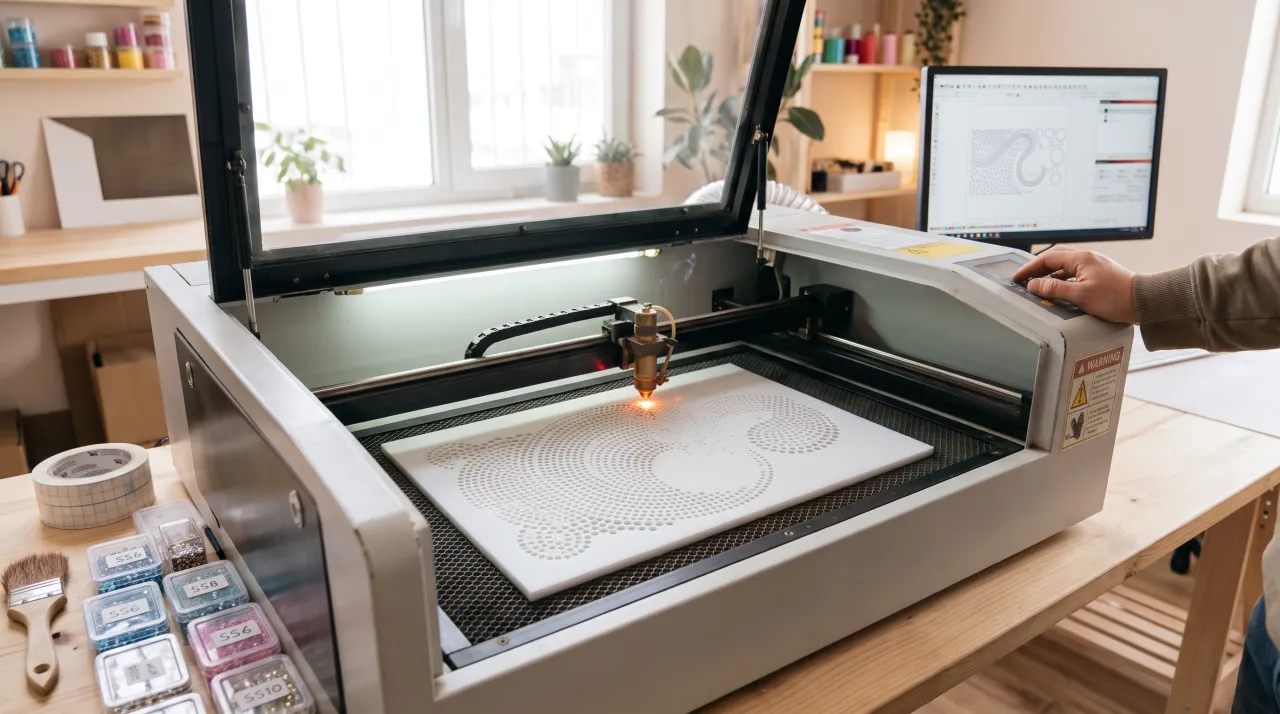
۵. تکنیک کادر راهنما (Jig Boundary) جهت همسایز شدن شابلون و آستر
برای جلوگیری از هرگونه عدمانطباق میان لایه رویی شابلون و لایه زیرین (آستر)، از روش فریم راهنما استفاده میشود:
- ترسیم حاشیه بیرونی: دور کل طرح، یک کادر مستطیلی یا مربعی با فاصله حداقل ۱ تا ۲ سانتیمتر از دورترین نگین رسم کنید. رنگ این کادر باید با سوراخهای نگین متفاوت باشد.
- برش لایه شابلون:
- متریال شابلون (طلق، فوم یا برچسب ضخیم) را روی میز لیزر قرار دهید.
- ترتیب لایهها را طوری تعیین کنید که ابتدا تمام سوراخهای نگین بریده شوند و در گام آخر، خط کادر بیرونی برش بخورد.
- قطعه شابلون بریدهشده را خارج کنید، اما ورق ضایعات پیرامون آن را روی میز کار دستنخورده باقی بگذارید تا نقش قالب تراز را ایفا کند.
- برش لایه آستر:
- متریال آستر (مقوای فشرده یا ورق پلاستیکی زیره) را دقیقاً درون فضای خالی همان کادر برشخورده قرار دهید.
- در نرمافزار، لایه سوراخهای نگین را غیرفعال کرده و تنها فرمان برش کادر بیرونی را ارسال کنید.
- با این شیوه، ابعاد هندسی و لبههای شابلون و آستر در انطباق کامل ۱۰۰ درصدی قرار میگیرند.
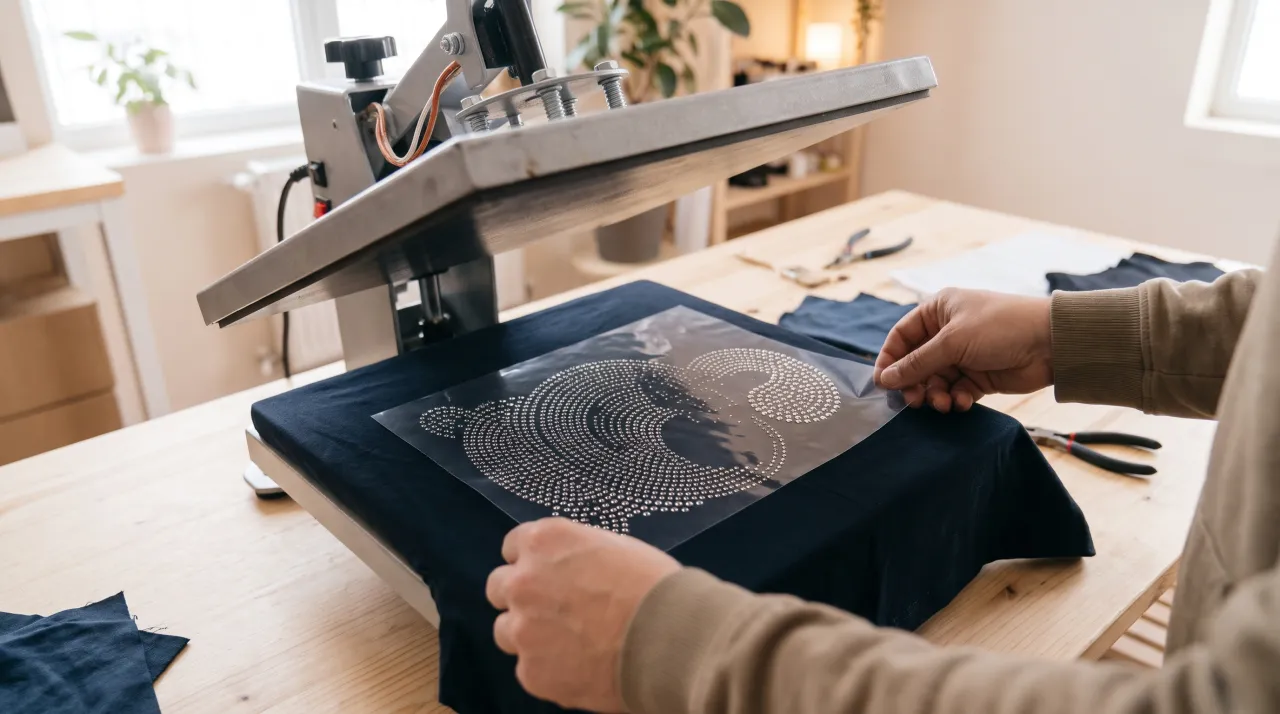
۶. مونتاژ، نگینریزی با فرچه و انتقال حرارتی روی پارچه
پس از اتمام برش متریالها، فرآیند چیدمان و انتقال روی پارچه به ترتیب زیر انجام میگیرد:
- چسباندن لایهها: لایه چسبدار شابلون را بر روی آستر کادرشده منطبق کنید تا کف حفرهها مسدود شود (یا در مدل وکیوم، روزنههای ۰.۵ میلیمتری در معرض مکش قرار گیرند).
- نگینریزی دورانی: مقداری نگین حرارتی روی شابلون بریزید. با یک ابر متراکم یا برس مویی نرم، نگینها را با حرکات دورانی هدایت کنید. نگینها به دلیل گرانیگاه سنگینتر چسب پایه، از سطح صاف در حفرهها مینشینند. نگینهای اضافه را با تکان ملایم کنار بزنید.
- برداشتن با رول ترانسفر: چسب ترانسفر نسوز سیلیکونی را روی شابلون چسبانده و با کاردک مالش دهید تا نگینها تثبیت شوند؛ سپس لایه شفاف را با زاویه ملایم بلند کنید.
- پرس حرارتی: طرح را روی لباس یا پارچه تنظیم کنید. دستگاه پرس را روی دمای ۱۶۰ تا ۱۷۰ درجه سانتیگراد، زمان ۱۰ تا ۱۵ ثانیه و فشار یکنواخت متوسط قرار دهید. پس از افت نسبی دما، سلفون ترانسفر را جدا کنید.